时间:2026-09-30 访问量:527
在手板模型制作领域,树脂CNC加工是一种常见且成熟的工艺。当您需要寻找一家可靠的树脂CNC手板加工厂家时,了解这种工艺的真实能力边界与适用场景,远比单纯比价更重要。下面从材料、精度、成本、局限性和选择标准几个方面展开说明。
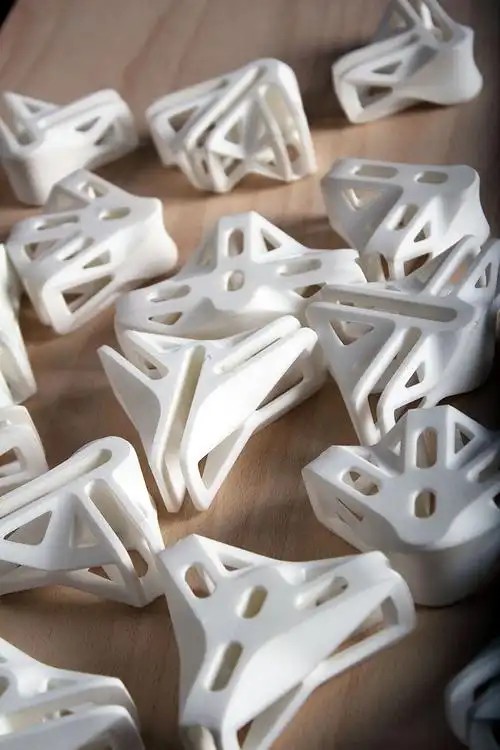
很多人听到“树脂”会联想到3D打印的光敏树脂,但CNC加工用的树脂板料是另一类工程塑料。常见的有ABS树脂、PC(聚碳酸酯)、PMMA(亚克力)、POM(赛钢)、尼龙等。这些材料以板材或棒材形式采购,通过数控机床减材成型。与3D打印树脂相比,CNC树脂板的韧性、耐温性和机械强度普遍更高,适合制作需要承受装配应力或功能测试的手板。厂家通常备有数十种树脂板材,根据您的产品用途推荐合适牌号。
第一,精度稳定。CNC加工依靠编程路径和刀具切削,尺寸公差通常可控制在±0.05mm以内,精密设备可达±0.02mm。对于有装配关系的零件,比如卡扣、螺丝柱、齿轮啮合,这种精度是3D打印难以稳定达到的。第二,表面质量好。树脂板经CNC铣削后,配合打磨、抛光或喷砂,可以获得接近注塑件的表面效果,尤其适合外观验证手板。第三,材料选择灵活。同一个产品可以用ABS做结构验证,用PC做透明件,用POM做耐磨件,厂家只需更换板材即可,无需开模。第四,周期短。常规树脂CNC手板在3到5天内可交付,复杂件或批量件约一周,远快于模具注塑。第五,可小批量复制。通过夹具和编程优化,几十到几百件的树脂CNC小批量加工成本可控,适合试产或展会样品。
树脂CNC加工并非万能。第一,材料成本高。树脂板材尤其是PC、POM、尼龙板,单价远高于注塑用的塑料粒子,加工中还有切削损耗,因此单件成本通常是注塑件的数倍甚至十倍以上。第二,深腔和细长结构受限。刀具需要足够长度和刚性才能切削深腔,过深的窄槽或极细的筋位容易断刀或产生振纹,设计时需要提前与厂家沟通。第三,透明件效果有限。PMMA或PC透明树脂CNC后需要抛光,但抛光痕迹和内部应力可能导致透明度不如注塑光学件,且无法做到完全无瑕疵。第四,批量经济性差。当数量超过500件时,注塑模具的摊薄成本优势会迅速超越CNC,此时继续用树脂CNC就不划算了。第五,材料批次差异。不同批次的树脂板在颜色、内应力、切削性能上可能有细微差别,对颜色一致性要求极高的产品需要提前确认。
看设备清单。至少要有三轴高速CNC,最好配备四轴或五轴用于复杂曲面。看编程与工艺团队。能否根据您的3D图给出可制造性分析(DFM),指出哪些特征需要修改以避免断刀或变形。看材料库存。常用ABS、PC、PMMA、POM、尼龙是否常备,能否提供材料物性表。看后处理能力。打磨、抛光、喷漆、丝印、激光雕刻是否在厂内完成,外发会拉长周期且质量难控。看检测手段。是否使用二次元、三次元或卡尺千分尺做首件检测,能否提供检测报告。看案例。是否有您所在行业(如汽车、医疗、消费电子)的手板经验,不同行业对精度和表面要求差异很大。
第一步,整理资料。提供3D图(STEP或IGES格式)、2D图纸(标注关键公差和表面要求)、材料建议、数量、期望交期。第二步,厂家DFM反馈。靠谱厂家会在报价前指出壁厚不足、深腔过深、刀具无法到达的区域,并给出修改建议。第三步,报价与确认。报价应包含材料费、编程费、机时费、后处理费和运费,避免后期增项。第四步,首件确认。加工首件后拍照或寄送,确认尺寸和外观。第五步,批量加工与质检。每批次抽检关键尺寸,外观件全检。第六步,交付与反馈。收到手板后装配测试,如有问题及时反馈,厂家应配合修模或返工。
如果您需要高精度装配验证、外观验证、小批量试产(几十到几百件)、或者材料需要具备特定机械性能,树脂CNC手板加工是合适的选择。如果您的零件有极深窄槽、极细结构、高透明度要求,或者数量超过500件,建议考虑3D打印(SLA/DLP)或注塑模具。选择厂家时,优先考虑能提供DFM分析、厂内后处理、检测报告的供应商,而不是只看单价。要求厂家提供同类产品的加工案例和材料物性表,先做一两个首件验证其精度和配合度,再决定是否批量合作。树脂CNC加工的核心价值在于用合理的成本快速获得接近注塑品质的功能与外观手板,理解这一点,您就能在众多厂家中做出明智决策。
上一篇:深圳所有手板模型厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。