时间:2026-10-01 访问量:400
在工业设计与产品开发流程中,手板模型是验证外观、结构与功能的关键环节。当图纸转化为实物时,最常见的两种加工路径便是CNC(计算机数控加工)与3D打印。两者并非简单的“新”与“旧”或“好”与“坏”的关系,而是各自拥有清晰的适用边界。作为技术顾问,我常遇到客户问“到底该选哪个”,答案往往取决于你对精度、材料、成本、批量以及后处理要求的权衡。下面从原理、优势、局限到决策流程,逐层拆解。
CNC属于减材制造。它从一整块实心板材(如ABS、PC、PMMA、铝材、铜材)开始,通过高速旋转的铣刀逐层切削掉多余材料,最终得到零件。这个过程类似雕塑,去除的是不需要的部分。
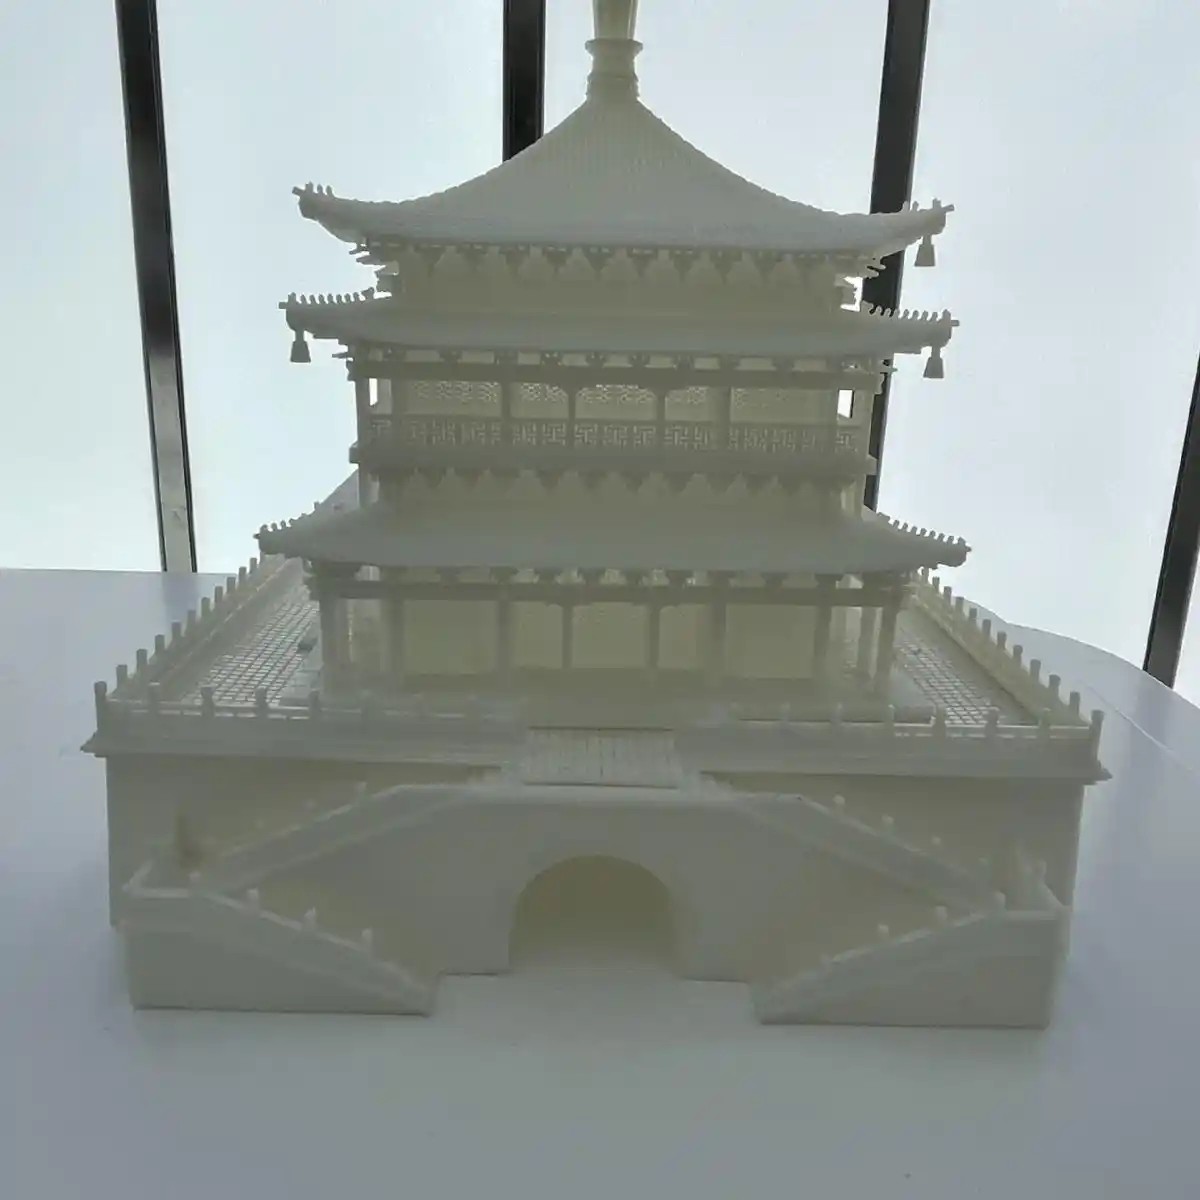
3D打印属于增材制造。它将三维模型切片成无数薄层,通过熔融沉积(FDM)、光固化(SLA/DLP)、选择性激光烧结(SLS)等方式,将材料逐层堆积成型。这个过程类似砌砖,从无到有累加。
这个根本差异决定了两者在材料选择、力学性能、表面质量和成本结构上的所有不同。
1. 材料真实性强,力学性能接近注塑件
CNC可以直接使用与最终产品一致的工程塑料板材,甚至金属。加工出的零件密度均匀、内应力小,强度、韧性、耐温性都远优于大多数3D打印材料。比如需要做卡扣、螺丝柱、受力结构件时,CNC手板能真实反映注塑后的装配手感与破坏强度。
2. 尺寸精度高,表面质量可媲美注塑
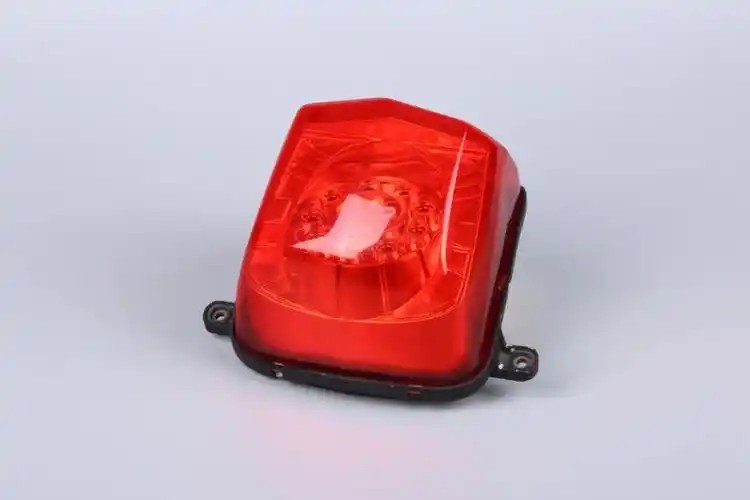
工业级CNC的定位精度可达±0.01mm,重复精度±0.005mm。配合精细抛光,表面粗糙度可达Ra0.8甚至更低。对于透明件(如导光条、灯罩),CNC加抛光后能获得接近注塑的透明度,这是3D打印难以做到的。
3. 可加工大尺寸与复杂结构(配合多轴)
五轴联动CNC能一次装夹完成多个面的加工,适合大型汽车保险杠、家电面板等。零件壁厚可以做到很薄且均匀,不会出现3D打印常见的层间剥离或翘曲。
4. 后处理路径成熟
CNC手板可以像注塑件一样进行喷油、丝印、电镀、激光雕刻、超声焊接。这些后处理工艺与量产线完全兼容,验证结果更具参考价值。
1. 成本随复杂度与批量上升明显
每个零件都需要编程、装夹、走刀。结构越复杂、倒扣越多,需要的刀具和装夹次数就越多。小批量(如10件以内)时,CNC的单件成本远高于3D打印。若批量达到几十件,CNC的边际成本下降缓慢,而3D打印可以一次成型多个。
2. 无法加工极精细的内部结构
深孔、窄槽、内部随形冷却流道等,CNC刀具无法伸入。细小特征(如0.2mm的格栅)容易被切削力打断。这些恰恰是3D打印的强项。
3. 材料浪费与交期波动
减材制造会产生大量切屑,材料利用率有时不足30%。另外,硬材料(如不锈钢、钛合金)的CNC加工时间长,刀具磨损快,交期可能延长到一周以上。
1. 复杂结构零成本增加
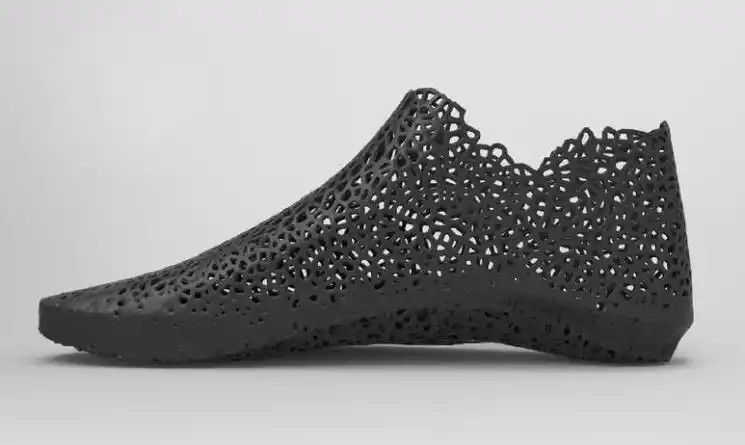
无论是内部镂空、点阵结构、一体化铰链,还是传统加工无法脱模的倒扣,3D打印都能轻松实现。设计自由度极高,适合拓扑优化后的轻量化零件。
2. 小批量、快速迭代的利器
从数字模型到实物,只需几小时到一天。没有编程和装夹环节,修改设计后重新切片即可。对于需要验证5-10版外观或结构的项目,3D打印能大幅缩短迭代周期。
3. 多材料与多色彩混合
光固化可以打印透明、半透明、耐高温、柔弹性树脂。FDM可以混色。部分工业级设备支持多材料喷射,一次成型软硬结合件。这对概念模型或展示手板非常有利。
4. 成本对批量不敏感
打印一个零件和打印十个零件,单件成本几乎不变(仅材料和机时线性增加)。对于10件以下的小批量,3D打印通常比CNC便宜50%以上。
1. 力学性能各向异性
FDM和SLA零件在层间方向强度较弱,受力时容易沿层间开裂。即使使用高性能树脂,其韧性、抗疲劳性也普遍不如CNC加工的工程塑料板。做功能性测试(如跌落、长期负载)时需谨慎。
2. 表面质量与精度受限
FDM有明显的层纹,SLA虽光滑但仍有台阶效应。尺寸精度通常在±0.1mm~±0.2mm,远低于CNC。对于配合公差要求高的装配件(如轴孔配合),3D打印件往往需要后续打磨或铰孔。
3. 后处理与量产工艺不兼容
3D打印件不能直接电镀(需特殊导电处理),喷油时容易因层间缝隙出现起泡。且其热变形温度通常低于100°C,无法承受注塑模内的温度和压力。
4. 大尺寸件容易变形
打印大幅面零件时,收缩和热应力会导致翘曲。虽然可以通过分件打印后拼接,但拼接强度与精度又成为新问题。
如果满足以下任一条件,优先选CNC:
- 需要真实材料性能(如ABS、PC、铝、铜)
- 要求高精度装配(公差<±0.05mm)
- 表面需要高光、透明或电镀
- 零件要承受实际负载或跌落测试
- 最终要验证注塑后处理工艺(喷油、丝印)
如果满足以下任一条件,优先选3D打印:
- 结构极其复杂,有内部流道或倒扣
- 需要快速迭代,一天内拿到实物
- 批量很小(1-10件),且对外观要求不高
- 需要多材料、软硬结合或透明树脂
- 预算有限,且不要求力学性能
第一步,明确验证目标。是看外观、测装配、做功能,还是三者兼有?外观件优先3D打印(SLA),装配件优先CNC,功能件必须CNC。
第二步,评估结构与批量。画一个简单矩阵:横轴是结构复杂度,纵轴是批量。复杂度高、批量小→3D打印;复杂度低、批量大→CNC;复杂度高、批量大→考虑CNC拆件或金属3D打印。
第三步,预留后处理与公差。若选3D打印,设计时预留0.1-0.2mm打磨余量;若选CNC,提前与工程师确认刀具半径和最小内角,避免无法加工。
没有万能工艺,只有匹配场景的工艺。手板模型的核心价值是“用最低成本、最短时间获得最接近真实的验证结果”。理解CNC与3D打印各自的优势与局限,你就能在项目启动时做出更聪明的决策,而不是等到零件报废才后悔选错了路径。
上一篇:南澳cnc手板价格
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。