时间:2026-10-07 访问量:298
在快速迭代的产品开发过程中,从设计图纸到实物验证,中间往往需要小批量、高精度的过渡性零件。CNC硅胶复膜手板正是满足这一需求的重要工艺之一。它结合了CNC加工的精度与硅胶模具的柔性复制能力,适合在正式开钢模之前,用较低的成本和较短的时间获得一批性能接近最终产品的样件。下面从技术原理、核心优势、局限性以及选择建议几个方面展开说明。
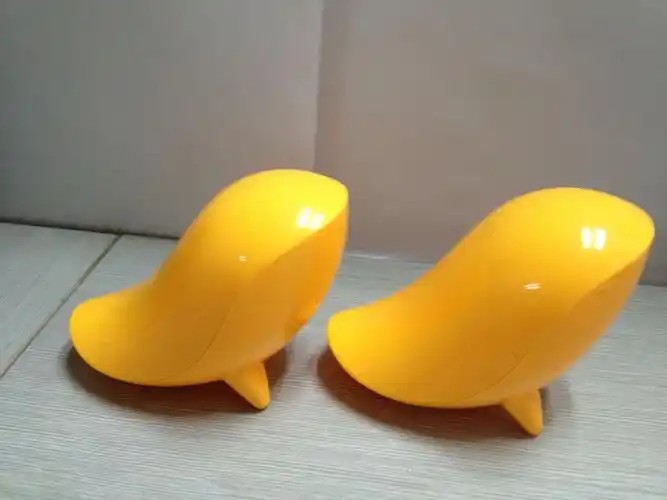
CNC硅胶复膜手板,通常也叫硅胶复模或真空复模。它的基本流程是:先通过CNC加工中心制作出一件高精度的原型件(母模),这件母模的材料可以是ABS、PC、PMMA、铝合金等。然后以母模为基准,翻制出硅胶模具。硅胶模具固化后,将其剖开取出母模,再合模并注入液态的树脂材料(如聚氨酯、环氧树脂等),在真空环境下排除气泡,加热固化后脱模,得到复制件。由于硅胶具有很好的弹性和复制精度,一套硅胶模具可以反复使用多次,从而复制出10到50件甚至更多的小批量手板。
1. 成本效益显著,适合小批量
开一套钢模或铝模的费用通常从几万元到几十万元不等,而硅胶模具的成本仅为钢模的十分之一甚至更低。对于只需要十几件到几十件样品的项目,CNC硅胶复膜可以在保证精度的前提下大幅降低模具投入。尤其适合产品设计验证、功能测试、展会展示等场景。
2. 交期短,迭代快
CNC加工母模一般只需1到3天,硅胶翻模1天左右,后续每批次复制可根据数量在2到5天内完成。相比开钢模动辄数周甚至数月的周期,硅胶复膜能快速响应设计变更。如果测试中发现结构问题,只需修改母模或重新CNC加工一件,就能迅速进入下一轮验证。
3. 材料选择灵活,可模拟多种工程塑料
复膜使用的液态树脂种类丰富,包括类ABS、类PC、类PMMA、类PP、透明件、软胶等。通过调整配方,可以模拟出接近最终注塑件的强度、韧性、透明度和表面质感。部分高性能树脂还能耐受一定温度,满足简单的装配和功能测试需求。
4. 精度与表面质量较好
CNC母模本身可以达到较高的尺寸精度(通常±0.05mm到±0.1mm,视尺寸而定),硅胶模具能忠实复制母模的细节,包括细小的筋位、卡扣、纹理等。复制件表面光洁度取决于母模抛光程度,经过打磨抛光后可以达到接近注塑件的视觉效果。
5. 可制作复杂结构,减少装配
与CNC直接加工相比,硅胶复膜可以一次成型带有倒扣、薄壁、深腔等特征的一体件,避免了CNC分件加工后再粘接的麻烦。这对于需要评估装配干涉和整体强度的产品来说非常有价值。
1. 材料性能与注塑件仍有差距
虽然树脂材料在不断进步,但硅胶复膜件的力学性能、耐热性、耐化学性和长期稳定性通常不如真正的注塑工程塑料。例如,类ABS树脂的冲击强度可能只有真正ABS的70%到80%,长期使用温度一般不超过80℃。它更适合功能验证和外观展示,而非最终量产件的替代。
2. 模具寿命有限,单件成本随数量下降不明显
一套硅胶模具在复制20到30件后,可能出现磨损、变形或分型线变粗,精度逐渐下降。如果需求数量超过50件,单件分摊的母模和模具成本虽然降低,但硅胶模具需要更换,总体成本可能接近甚至超过简易钢模。硅胶复膜的经济批量通常在10到50件之间。
3. 尺寸稳定性受工艺影响
硅胶模具在反复加热和冷却过程中会有热胀冷缩,导致复制件尺寸出现微小波动。对于大尺寸零件(如超过500mm),变形风险更高。真空注料和固化收缩也会影响最终尺寸,通常需要预留收缩补偿。
4. 表面处理选择有限
复膜件可以喷漆、丝印、电镀,但电镀等特殊工艺对树脂导电性和耐温性有要求,并非所有材料都适用。而且,复制件表面的分型线需要人工打磨,复杂结构的内壁难以抛光,可能影响外观。
5. 生产效率低于注塑
每套硅胶模具一次只能复制一件或少数几件,且需要抽真空、加热固化、冷却脱模等步骤,单件生产周期较长。对于几百件以上的需求,注塑或CNC直接加工可能更合适。
1. 优先考虑的场景
- 产品研发阶段,需要10到50件样件进行功能测试、装配验证或客户确认。
- 设计尚未完全冻结,可能还需要修改,不希望投入钢模。
- 样品形状复杂,有倒扣、薄壁或精细纹理,CNC直接加工困难或需要分件粘接。
- 预算有限,但希望获得接近注塑件的外观和手感。
- 需要多种材料或颜色的小批量试制,例如透明件、软胶件。
2. 不建议选择的情况
- 需求数量超过100件,且长期不需要修改设计,此时开简易钢模或铝模更划算。
- 对材料性能要求极高,如耐高温超过120℃、高抗冲击、长期户外耐候等。
- 零件尺寸超大(如超过1米)或壁厚极不均匀,硅胶模具难以保证精度。
- 需要真正的注塑工艺验证,如流道平衡、缩水率、熔接痕等。
如果您决定采用CNC硅胶复膜,可以按照以下流程推进:
1. 明确需求:确定样件数量、材料性能要求、精度标准、外观等级和交期。
2. 提供3D图纸:与手板厂沟通,确认哪些结构需要保留、哪些可以简化,并预留收缩余量。
3. CNC加工母模:选择合适材料(常用ABS、PMMA、铝合金),完成编程、加工和抛光。
4. 翻制硅胶模具:根据母模制作硅胶模,分型线设计要合理,便于脱模和排气。
5. 真空复膜:注入选定树脂,真空脱泡,加热固化,脱模取件。
6. 后处理与检验:去毛刺、打磨分型线、喷漆或丝印,并进行尺寸和外观检验。
7. 小批量复制:根据模具寿命和订单数量,分批复制并记录模具状态。
选择建议:如果您的项目处于设计验证或小批量试产阶段,数量在10到50件之间,且希望快速、低成本地获得高精度样件,CNC硅胶复膜是理想选择。如果数量更大或对材料性能有严苛要求,建议先做硅胶复膜验证,再过渡到简易钢模或注塑。与经验丰富的手板厂合作,提前沟通材料、精度和表面要求,能最大程度发挥这一工艺的价值。
上一篇:东莞cnc手板定制厂家
下一篇:安徽cnc钣金手板报价

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。