时间:2026-10-16 访问量:320
在制造业产品研发与小批量试产环节中,中山的五金CNC金属手板加工定制服务,正成为越来越多硬件工程师、采购和初创团队绕不开的选择。它介于快速原型与正式模具生产之间,既能逼近最终零件的材质与性能,又不必承担开模的高昂成本与长周期。但这项服务并非万能,理解它的能力边界,才能把钱和時間花在刀刃上。以下从技术优势、客观局限、选择建议与标准流程四个维度展开说明。
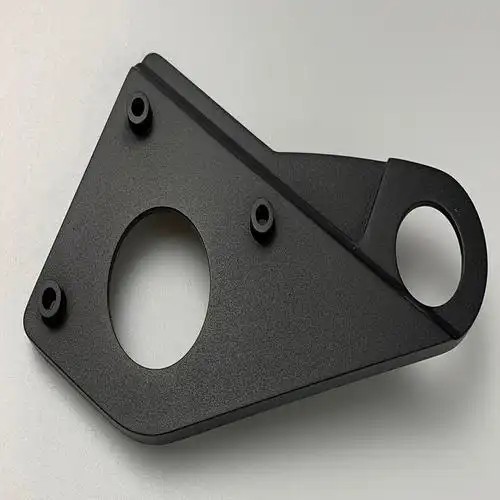
1. 材料真实,性能可验证
与SLA光敏树脂或尼龙SLS打印不同,CNC金属手板直接使用与量产一致的板材或棒材,常见包括铝合金6061/7075、不锈钢304/316、黄铜H62、紫铜T2、镁合金AZ31B等。这意味着手板件的密度、导热率、导电性、弹性模量、耐腐蚀性都接近甚至等于最终产品。结构工程师可以直接做装配干涉测试、跌落测试、高低温循环测试,数据可信度高。
2. 精度与表面质量可控
中山地区成熟的外协加工厂,普通数控铣床可稳定达到±0.05mm,高精度三轴或四轴机床可做到±0.02mm。配合抛光、喷砂、阳极氧化、电镀、拉丝、激光镭雕等后处理,手板件的外观已能满足展会样机或众筹样品的需求。对于要求镜面或蚀纹效果的零件,还可通过手工抛光或电火花加工实现。
3. 无需开模,适合验证与迭代
一套简单的注塑模具动辄数万元,周期三到六周。而CNC手板加工从编程到出货,通常3到7天即可完成单件或小批量(1-50件)。研发阶段频繁改结构、改壁厚、改装配关系时,CNC的灵活性远高于模具。中山本地配套齐全,改图后重新装夹即可,无需重新开模。
4. 可加工复杂几何与薄壁结构
五轴联动CNC能加工叶轮、异形曲面、深腔、倒扣等三轴难以一次成型的特征。对于壁厚1.0mm以下的金属薄壁件,经验丰富的编程员可通过对称去料、分层切削、定制夹具来控制变形,这是钣金和压铸难以在短时间内实现的。
5. 小批量经济性突出
当数量在1到100件之间时,CNC金属手板的单件成本通常远低于开模压铸或锻压。尤其对于中等尺寸(100mm×100mm×50mm以内)的零件,中山本地报价往往比深圳、东莞低15%-30%,且物流便捷。
1. 批量成本下降曲线陡峭
一旦数量超过200件,CNC的单件工时会成为瓶颈。此时压铸、锻造或粉末冶金分摊模具费后,单件成本可能只有CNC的1/3到1/5。因此CNC手板更适合“验证阶段”,不适宜直接充当量产方案。
2. 材料利用率低,浪费明显
CNC是从整块金属中去除多余材料。一个复杂零件,材料去除率可能高达70%-90%。对于贵金属如钛合金、紫铜,材料成本占比会非常刺眼,报价自然偏高。
3. 刀具限制导致内直角与深窄槽难做
铣刀是圆柱形,无法加工出绝对的内直角。设计图中标注的“内R0.5”或“清角”要求,往往需要电火花或激光补加工,增加工序与费用。深宽比超过5:1的窄槽,刀具刚性不足,容易断刀或产生振刀纹。
4. 装夹与变形问题
薄壁、细长、悬臂结构在切削力下容易变形。即便使用真空吸盘、石膏填充或低温蜡固定,也无法完全消除应力。中山不少工厂会建议增加工艺凸台或预留余量,后续再精修,但这会拉长工期。
5. 表面处理与批量一致性
手工抛光、喷砂的效果依赖师傅经验,不同批次甚至同一批次不同零件之间,光泽度、纹理可能存在肉眼可见差异。阳极氧化颜色也会因材料批次和槽液状态波动,对色彩敏感的产品需要预留打样确认环节。
6. 不是所有金属都适合
低碳钢、易切削钢表现良好;但纯钛、钨合金、高硬度模具钢(HRC50以上)加工困难,刀具磨损快,报价可能翻倍。镁合金虽轻,但切削时存在燃爆风险,只有少数有资质的工厂愿意接单。
建议选择的情况:
- 研发阶段需要真实材料做功能测试(散热、导电、强度、密封)
- 数量在1-100件之间,且未来可能改结构
- 零件尺寸中等偏小,有曲面、斜孔、螺纹等特征
- 需要阳极氧化、电镀、喷漆等外观处理来验证市场反馈
- 项目时间紧,希望3-7天拿到实物
不建议选择的情况:
- 已冻结设计,准备量产1000件以上
- 零件有大量内直角、深窄槽、极薄壁(<0.5mm)
- 对表面颜色一致性要求极高,且不愿承担打样风险
- 预算极低,且能接受尼龙或树脂手板的性能
折中方案:
若数量在100-500件之间,可考虑“CNC首件+简易模具(如硅胶模、低压灌注)复制”,或直接转为锌合金压铸手板。中山部分工厂提供CNC与压铸的混合报价,可要求对比。
第一步:提供完整技术资料
- 3D图档(STEP/IGES/X_T格式最佳,STL仅适合展示)
- 2D图纸标注关键尺寸、公差、螺纹规格、表面处理要求
- 材料牌号、数量、期望交期
- 若外观重要,提供色板或Pantone号
第二步:DFM可制造性分析
靠谱的中山工厂会返回一份DFM报告,指出:
- 哪些内直角需要改为R角
- 哪些深槽建议拆分或用电火花
- 最小壁厚是否合理
- 建议的装夹方案与预留工艺凸台位置
- 是否建议改材料以降低成本
第三步:报价与交期确认
报价应包含:材料费、编程费、机时费、后处理费、运费、税费。警惕“一口价”但不含后处理的报价。交期要问清是否包含后处理时间,阳极氧化通常额外2-3天。
第四步:首件确认与批量加工
首件建议做全尺寸检测(CMM或手工测量),确认装配与外观后再批量。若首件不合格,修改编程或夹具通常免费或只收成本费。
第五步:验收与后处理
检查重点:关键配合尺寸、螺纹通止规、表面无刀纹、无毛刺、无划伤。阳极氧化件需检查色差与膜厚(一般5-15μm)。
避坑提醒:
- 不要只比价格,低价往往意味着简化后处理或使用回收料
- 不要忽略DFM反馈,强行要求加工无法实现的特征只会导致报废
- 不要口头约定公差,所有要求写进订单
- 不要给只有STL文件的图档,编程员会自行修补曲面,风险极高
总结来说,中山五金CNC金属手板加工定制是研发验证阶段的利器,但它不是量产模具的替代品。判断标准很简单:你需要的是“真实材料+快速迭代+小批量”,选它;你需要的是“极低成本+大批量+复杂内腔”,请转向压铸或注塑。把DFM沟通做在前面,把首件确认做扎实,中山本地供应链完全能帮你把产品从图纸推到市场。
上一篇:深圳手板厂销售招聘信息
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。